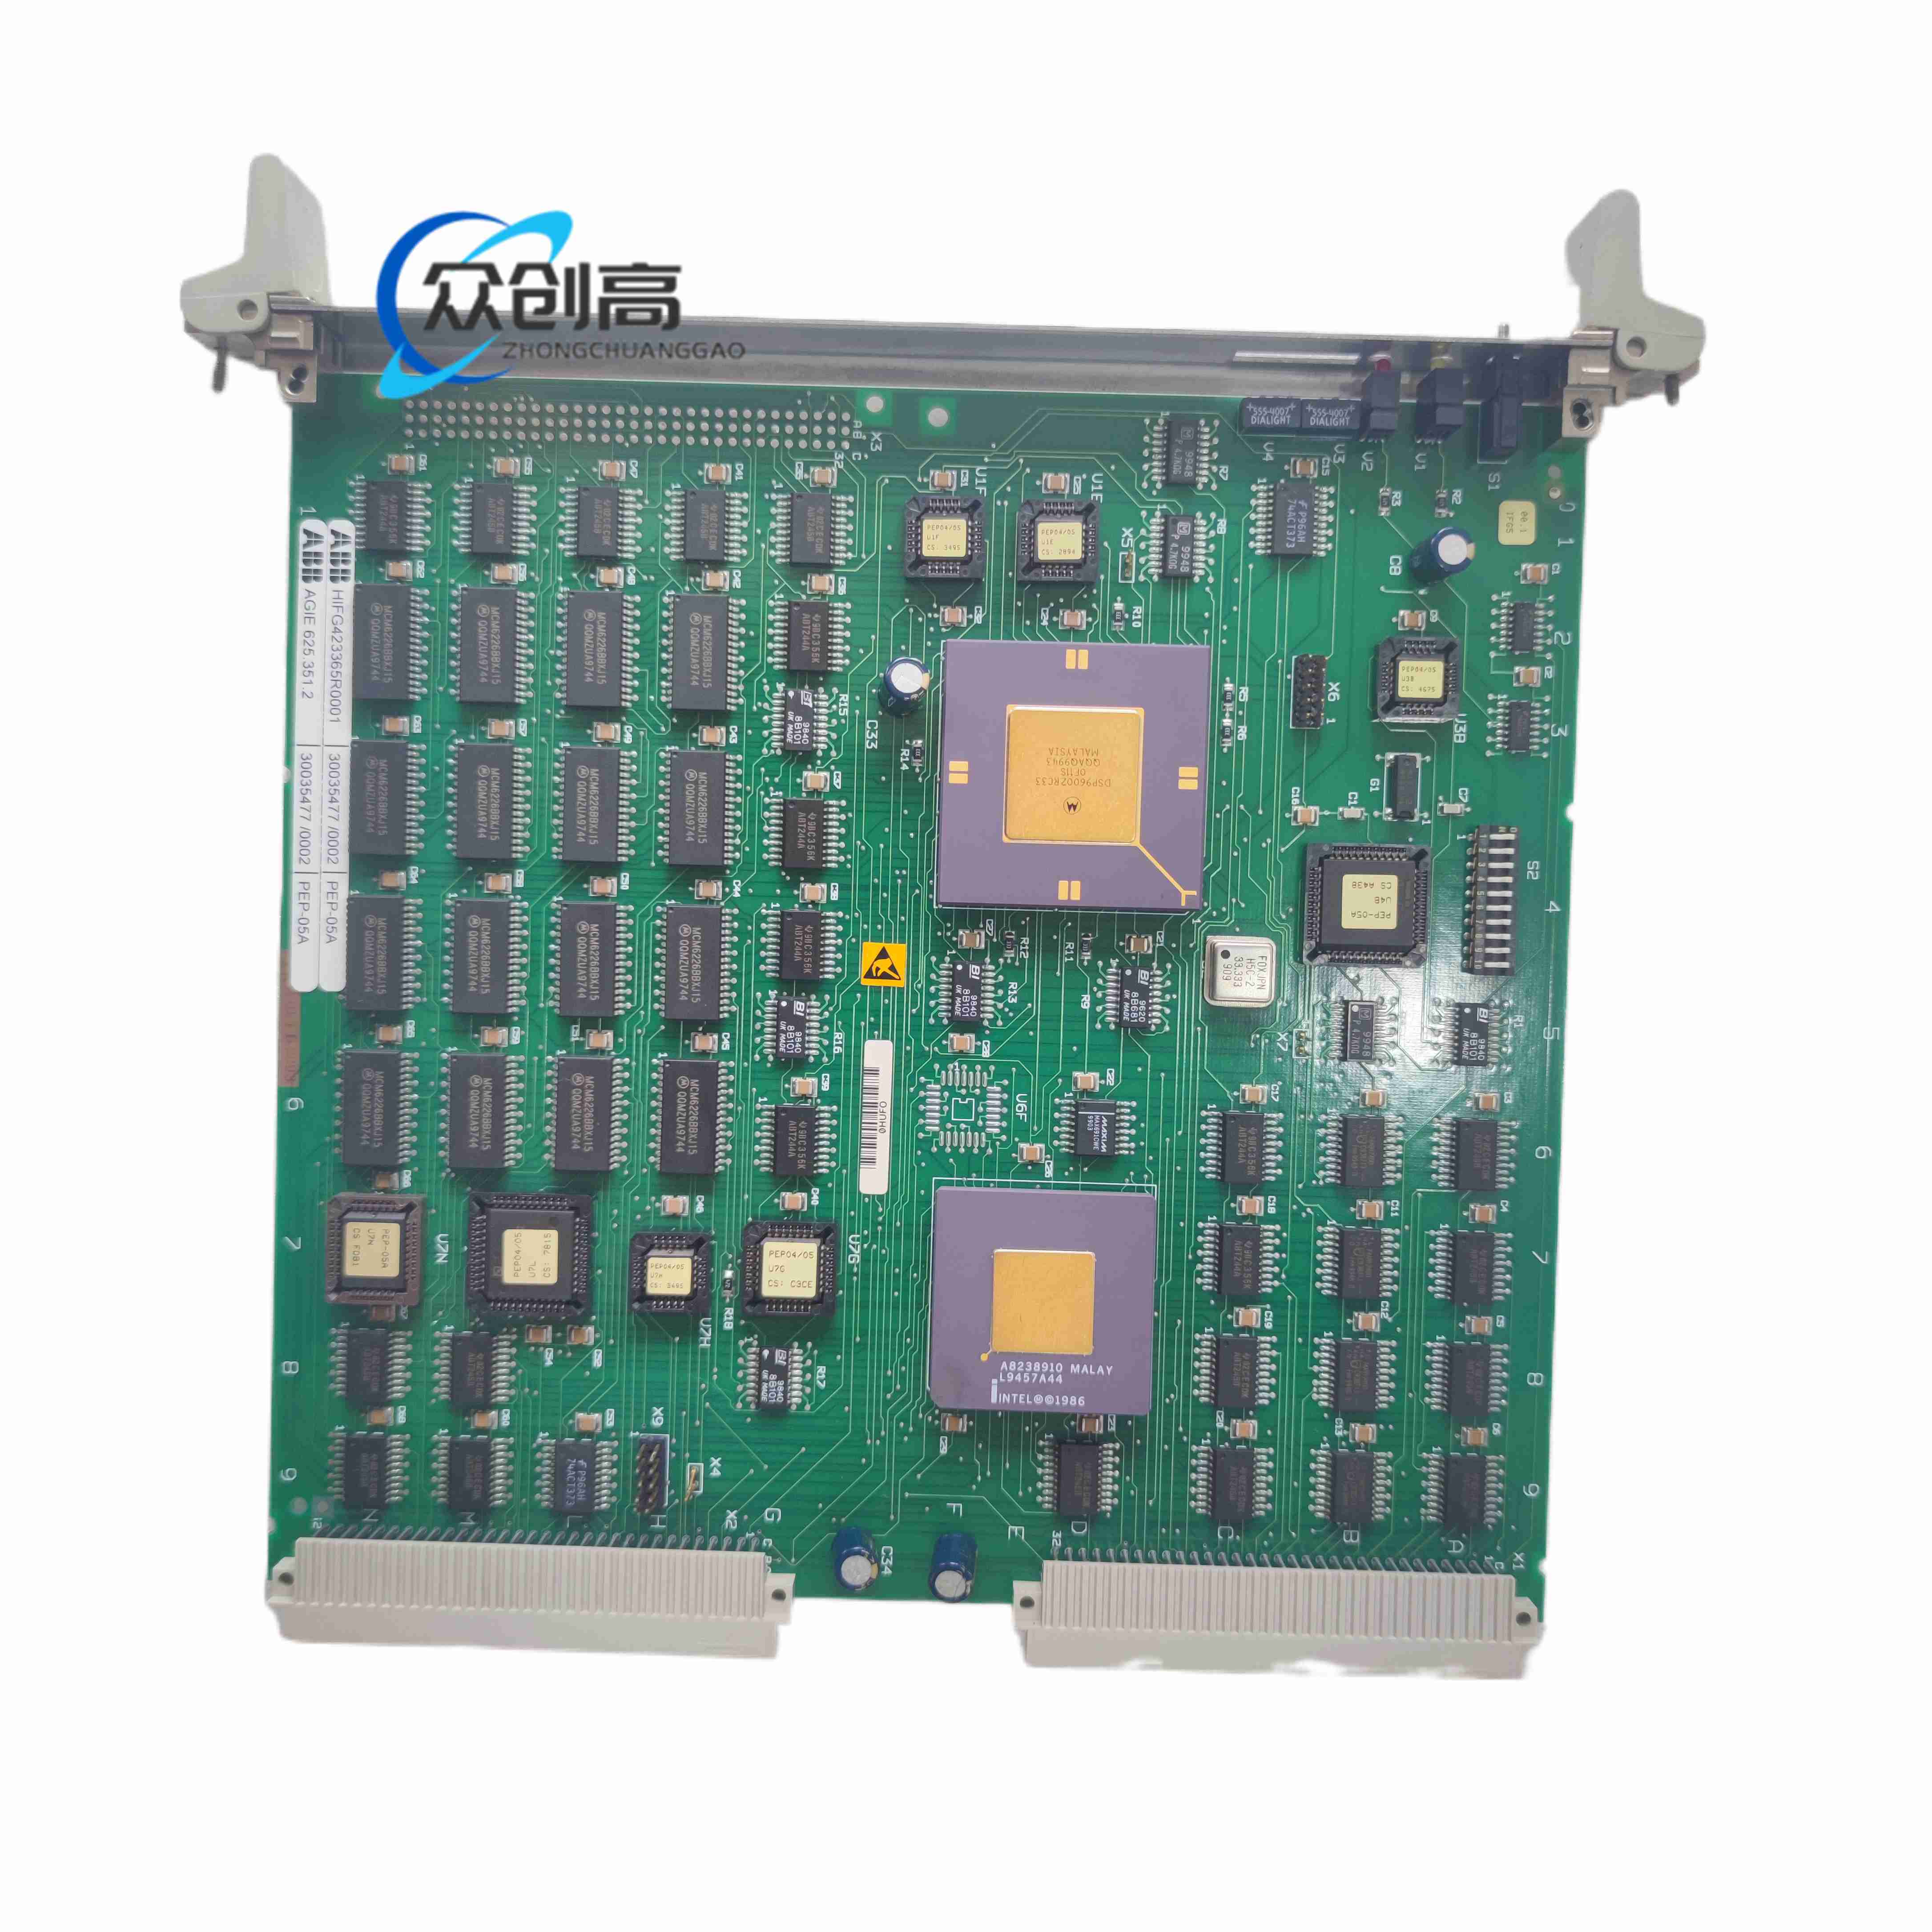
产品名称
电火花加工高频脉冲发生器控制板(AGIE 625.351.2、PEP.05A 配套板卡)
产品简介
用于 AGIE 电火花成型机的放电脉冲发生单元板卡,安装在机床电控柜内,接收数控系统的加工参数并产生高频放电脉冲,控制电极与工件之间的放电能量与加工状态。
技术规格
板卡形式 插拔式印制电路板
安装位置 机床电控柜脉冲电源单元
配套机型 AGIE 625.351.2、PEP.05A
逻辑供电 24 V 直流
功率供电 机床直流放电母线
信号接口 与数控系统的参数与状态接口
功率接口 放电功率级驱动接口
基材 环氧玻璃布覆铜板
板层结构 多层板
冷却方式 机柜强制风冷
功能特点
放电脉冲宽度设定
放电脉冲间隔设定
峰值电流设定
放电状态检测与反馈
与数控系统加工参数联动
功率区与逻辑区分区布局,抗干扰
应用场景
注塑模、冲压模、压铸模型腔电火花成型
精密零件与硬质材料放电加工
AGIE 电火花机床维修替换与备件储备
性能参数
输出为高频开关型放电脉冲
脉冲参数由数控系统实时下发
加工过程中随机床指令切换放电条件
按长时间连续放电工况设计
材质构成
环氧玻璃布覆铜板基材
铜箔导线与阻焊层
功率半导体器件与驱动集成电路
铝电解电容与滤波元件
镀锡与镀金接插件
铝合金散热件
结构特征
标准欧式插拔板卡外形
前端拔板手柄与状态指示
边缘总线插头与排线插座
板上按逻辑区、驱动区、功率区分区布置
工作原理
板卡接收数控系统下发的脉宽、间隔与峰值电流参数,由板上振荡与驱动电路生成高频开关信号,经功率级在电极与工件间隙施加放电脉冲;检测回路采集放电电压与电流状态,回送数控系统用于伺服进给与参数修正。
安装要求
断电并等待直流母线电容放电完成后插拔
操作时佩戴防静电手环
插入对应槽位并锁紧固定件
保证电控柜通风与散热空间
使用注意事项
更换前记录原板参数与槽位位置
插接面保持清洁,不得弯折插针
禁止带电插拔
放电电缆与信号线分开布线
更换后复核放电参数与试加工精度
 ABB RVVP-TPE SBSE018741R15
 ABB DSQC3041 3HAC063913-001
 ABB PL810P 3BDH000311R0101
 ABB IES258-K